Step by step della creazione di un bulino
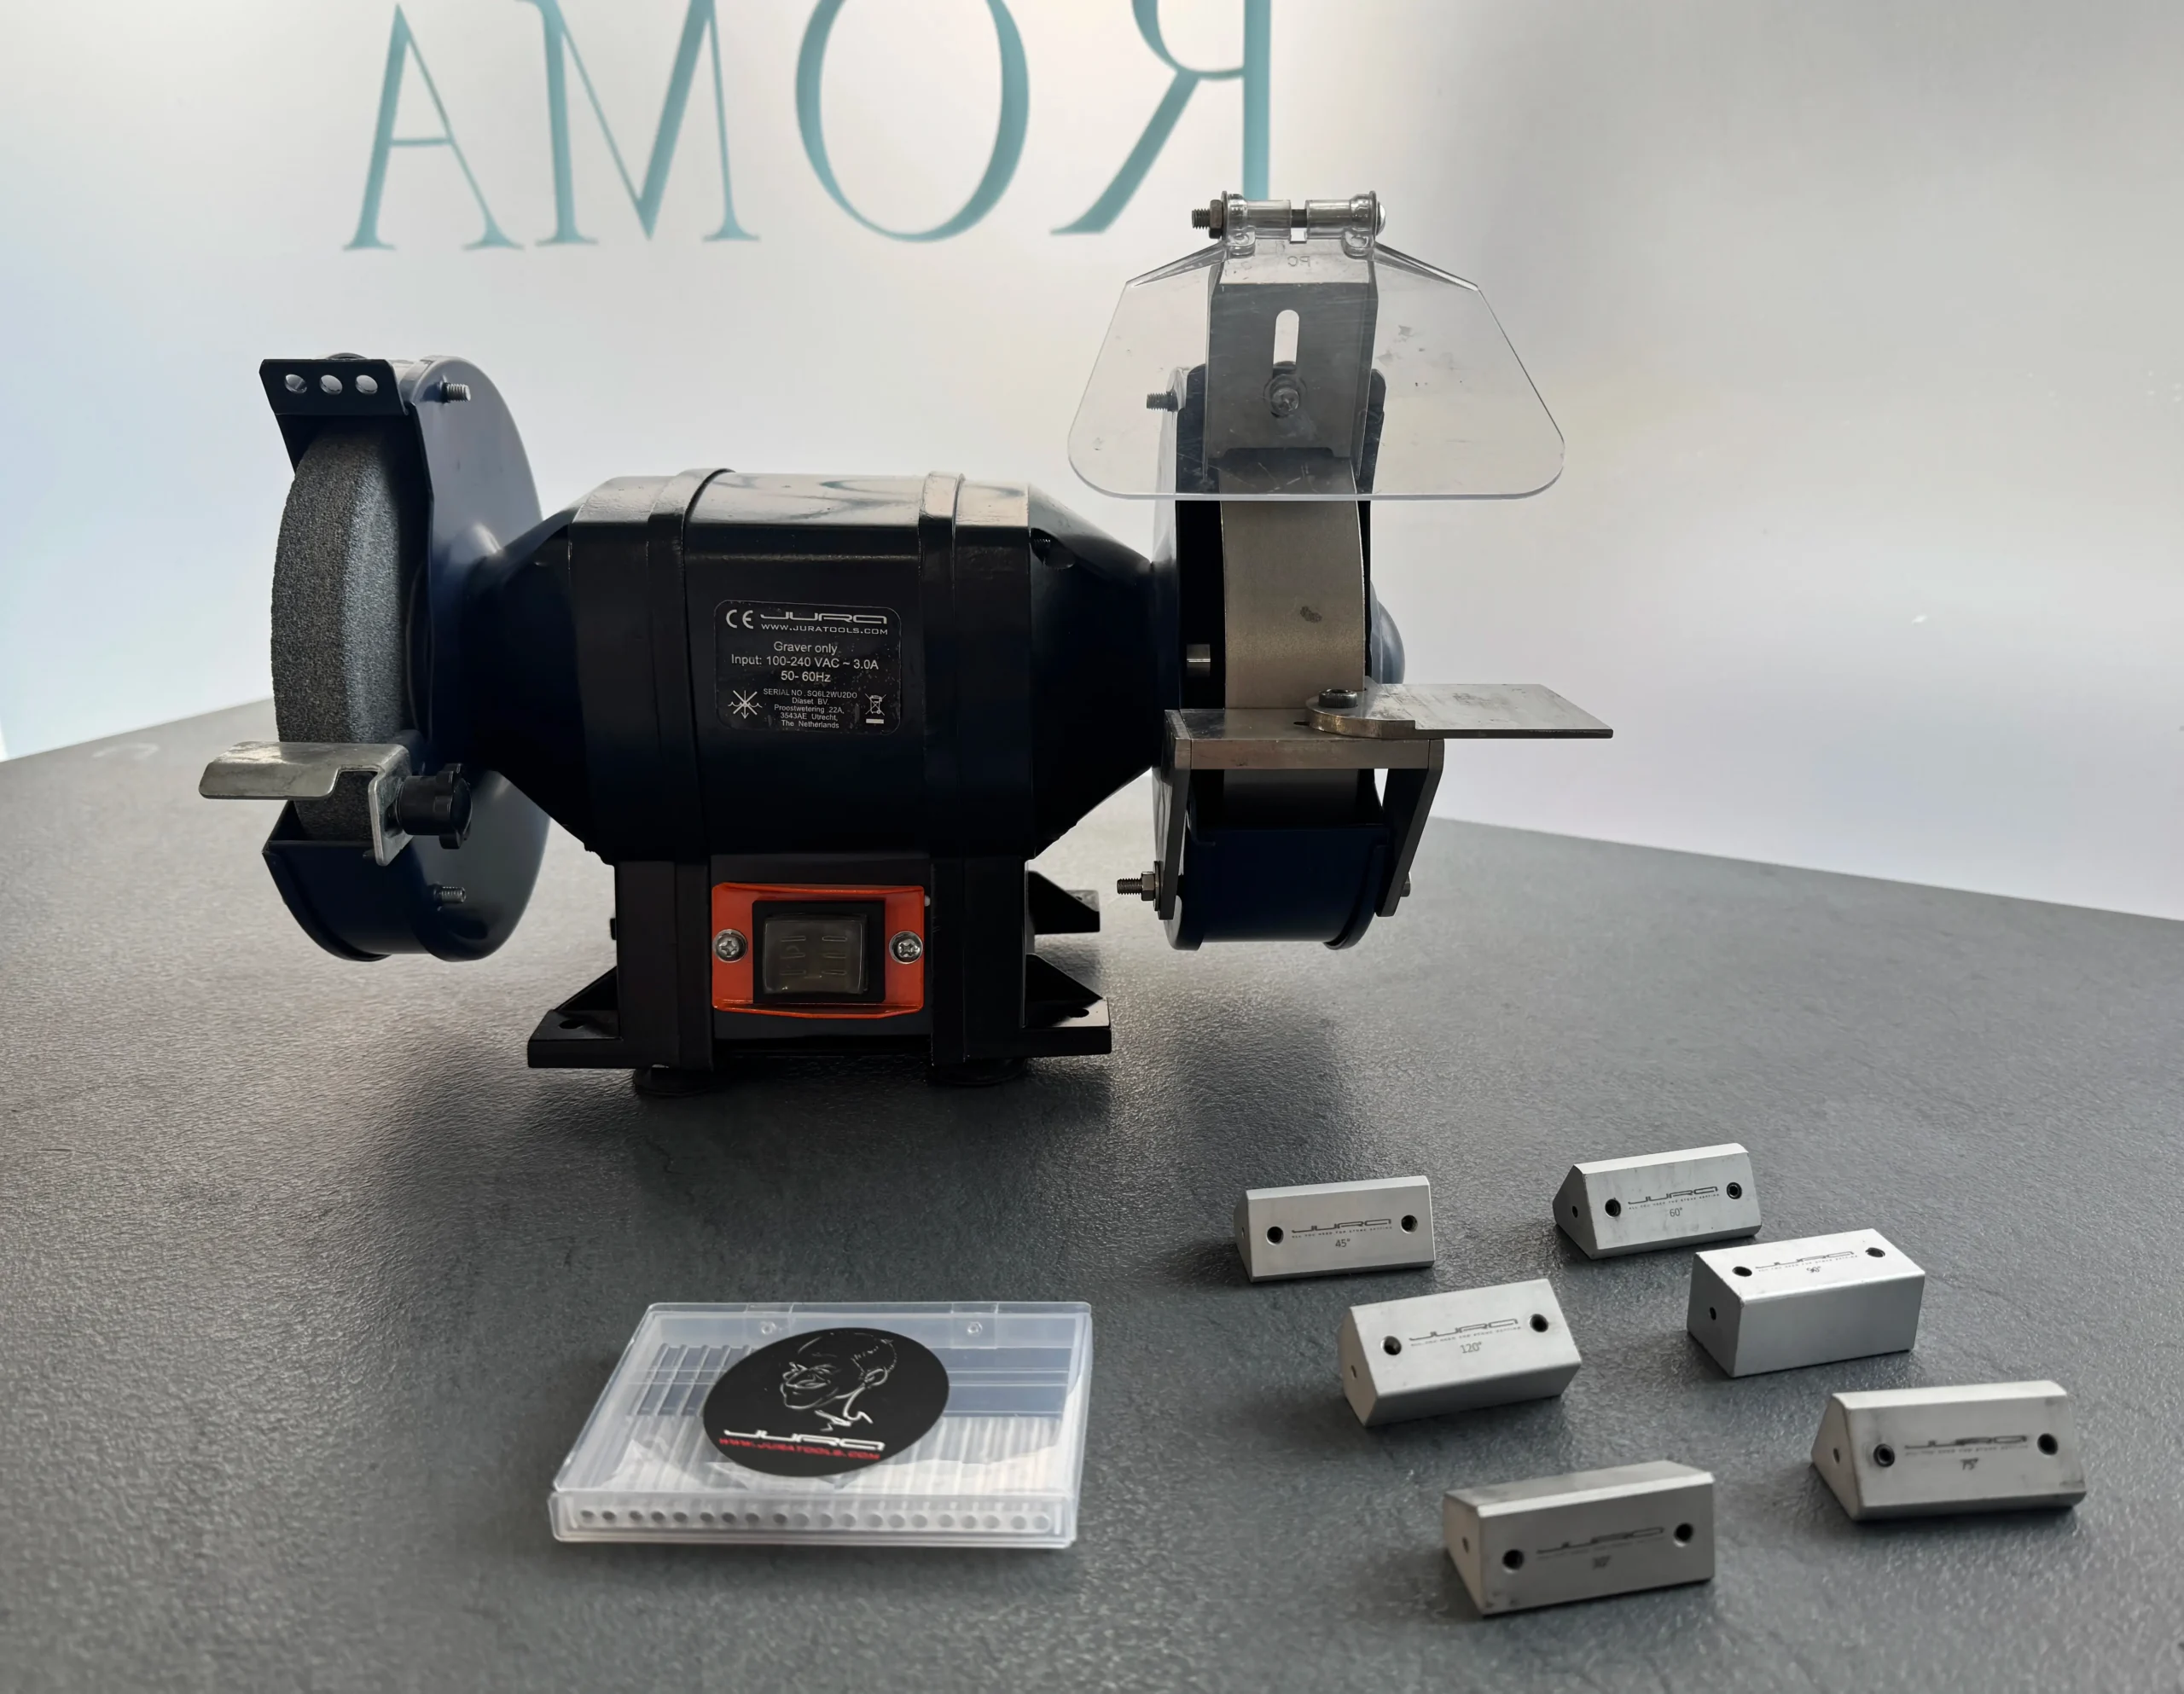
Ti sei mai chiesto come sia possibile ottenere bulini sempre identici, con angoli perfetti, lati simmetrici e un’affilatura costante? La risposta è il sistema di affilatura JURA, uno dei metodi che utilizziamo a scuola per realizzare bulini estremamente precisi e ripetibili.
Grazie a una serie di template di affilatura, il sistema JURA permette di creare in modo rapido bulini con geometrie perfettamente controllate, garantendo risultati costanti indipendentemente dal numero di utensili da preparare.
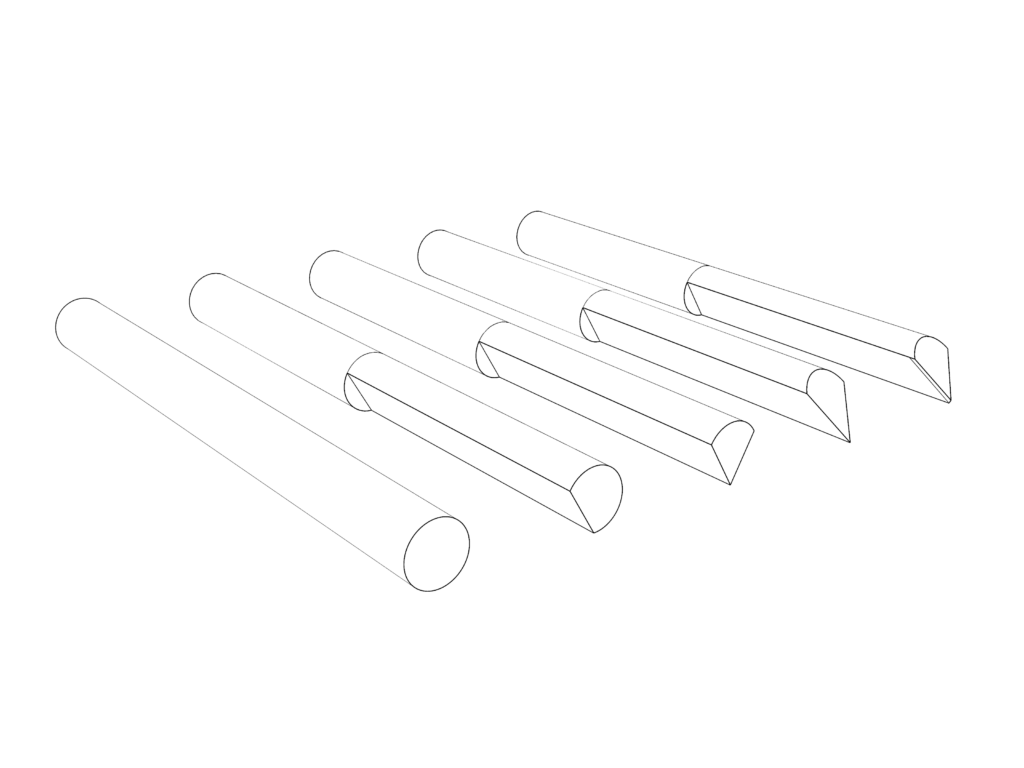
Partendo da un cilindro in carburo di tungsteno, è possibile realizzare le diverse forme di bulino più utilizzate nell’incastonatura, come il 60°, il 75° e il 120°.
Creazione dei taglienti del bulino
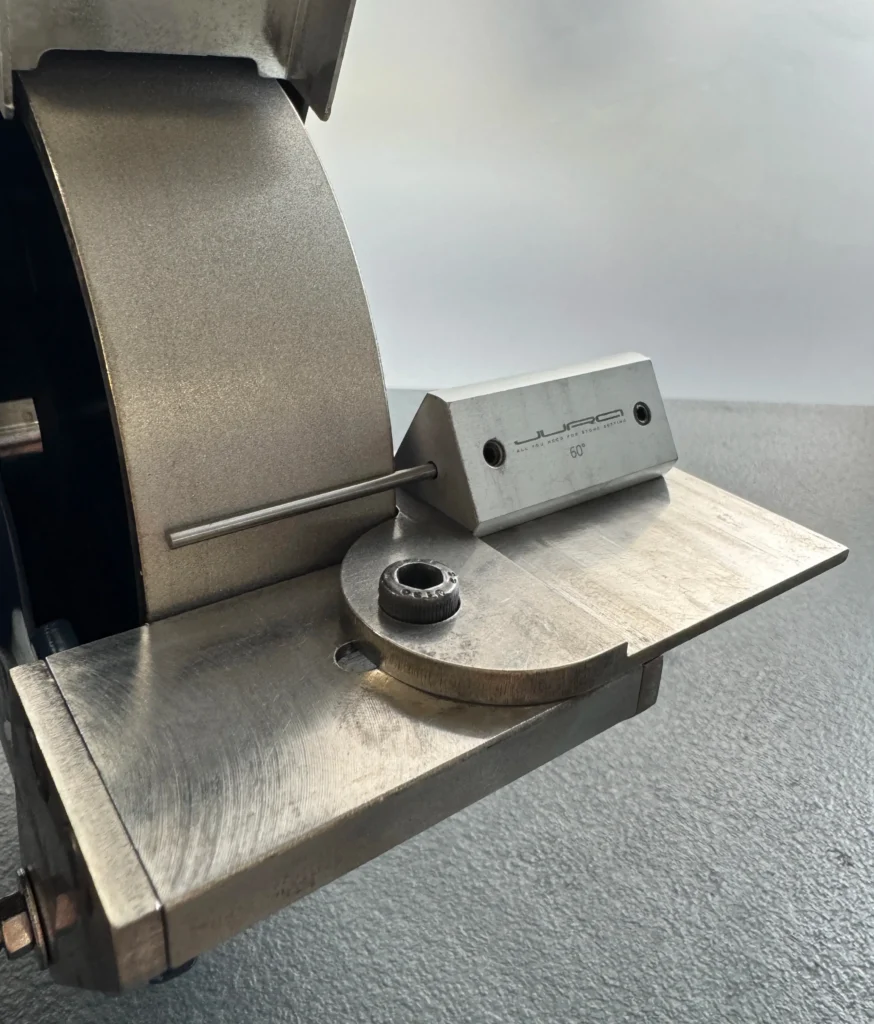
Il primo passaggio consiste nel fissare saldamente il cilindro di carburo di tungsteno all’interno della dima (o sagoma) JURA, utilizzando l’inserto corrispondente all’angolo desiderato. Una volta serrato correttamente, il supporto guiderà il bulino mantenendo sempre la stessa inclinazione rispetto al disco diamantato.
Appoggiando la dima sul piano di lavoro e avvicinandola lentamente al disco diamantato, si inizia a realizzare la prima faccia laterale. È importante esercitare una pressione costante e uniforme, asportando materiale fino a circa metà della larghezza del cilindro. Completata la prima faccia, si ruota la dima JURA e si procede alla lavorazione del lato opposto, rimuovendo materiale fino a quando le due superfici si incontrano formando una linea perfettamente definita.
La linea di intersezione tra le due facce costituisce il filo di taglio del bulino.
Grazie al sistema JURA, l’angolo di affilatura viene mantenuto costante lungo circa 3/4 della parte utile dell’utensile, garantendo una geometria estremamente precisa e ripetibile. Questo permette di ottenere ogni volta la stessa angolazione, assicurando uniformità nella realizzazione e prestazioni costanti durante l’incisione.
Realizzazione della faccetta frontale
Senza rimuovere il bulino dalla dima, si procede alla creazione della faccetta frontale utilizzando un gommino diamantato. Questa piccola superficie elimina la punta piatta e crea un leggero piano angolato, tipicamente 50° o 60° a seconda del tipo di lavorazione, che consente all’incastonatore di vedere con maggiore precisione il punto di contatto tra il bulino e il metallo.
Lucidatura del bulino
Una volta ottenuta la geometria desiderata, si lucidano tutte le superfici di taglio con un gommino diamantato a grana fine, eliminando i segni lasciati dalla fase di sgrossatura. Questo passaggio è fondamentale: qualsiasi graffio o imperfezione presente sul bulino verrà trasferita direttamente sul metallo durante il taglio. Un bulino perfettamente lucidato produce tagli brillanti e puliti, privi di rigature, riducendo inoltre l’attrito e migliorando la scorrevolezza durante il lavoro.
Creazione della punta rialzata
Quando si lavora su superfici piane, può essere utile trasformare il bulino in una versione a punta rialzata. Questa modifica crea un piccolo dislivello tra il filo di taglio e il corpo del bulino, permettendo di lavorare con un movimento simile a la leva, è possibile raggiungere una maggiore profondità mantenendo il bulino quasi parallelo alla superficie, senza che il manico interferisca con il pezzo.
Per ottenere questa geometria, il bulino viene appoggiato lateralmente su un gommino diamantato a grana media e si asporta materiale unicamente nella prima porzione della punta e sui lati, per una lunghezza compresa tra 0,3 e 1 mm. Il risultato è una punta leggermente rialzata che migliora l’ergonomia, aumenta la visibilità e consente un controllo notevolmente più preciso durante le lavorazioni di incastonatura.