una tecnica semplice solo in apparenza
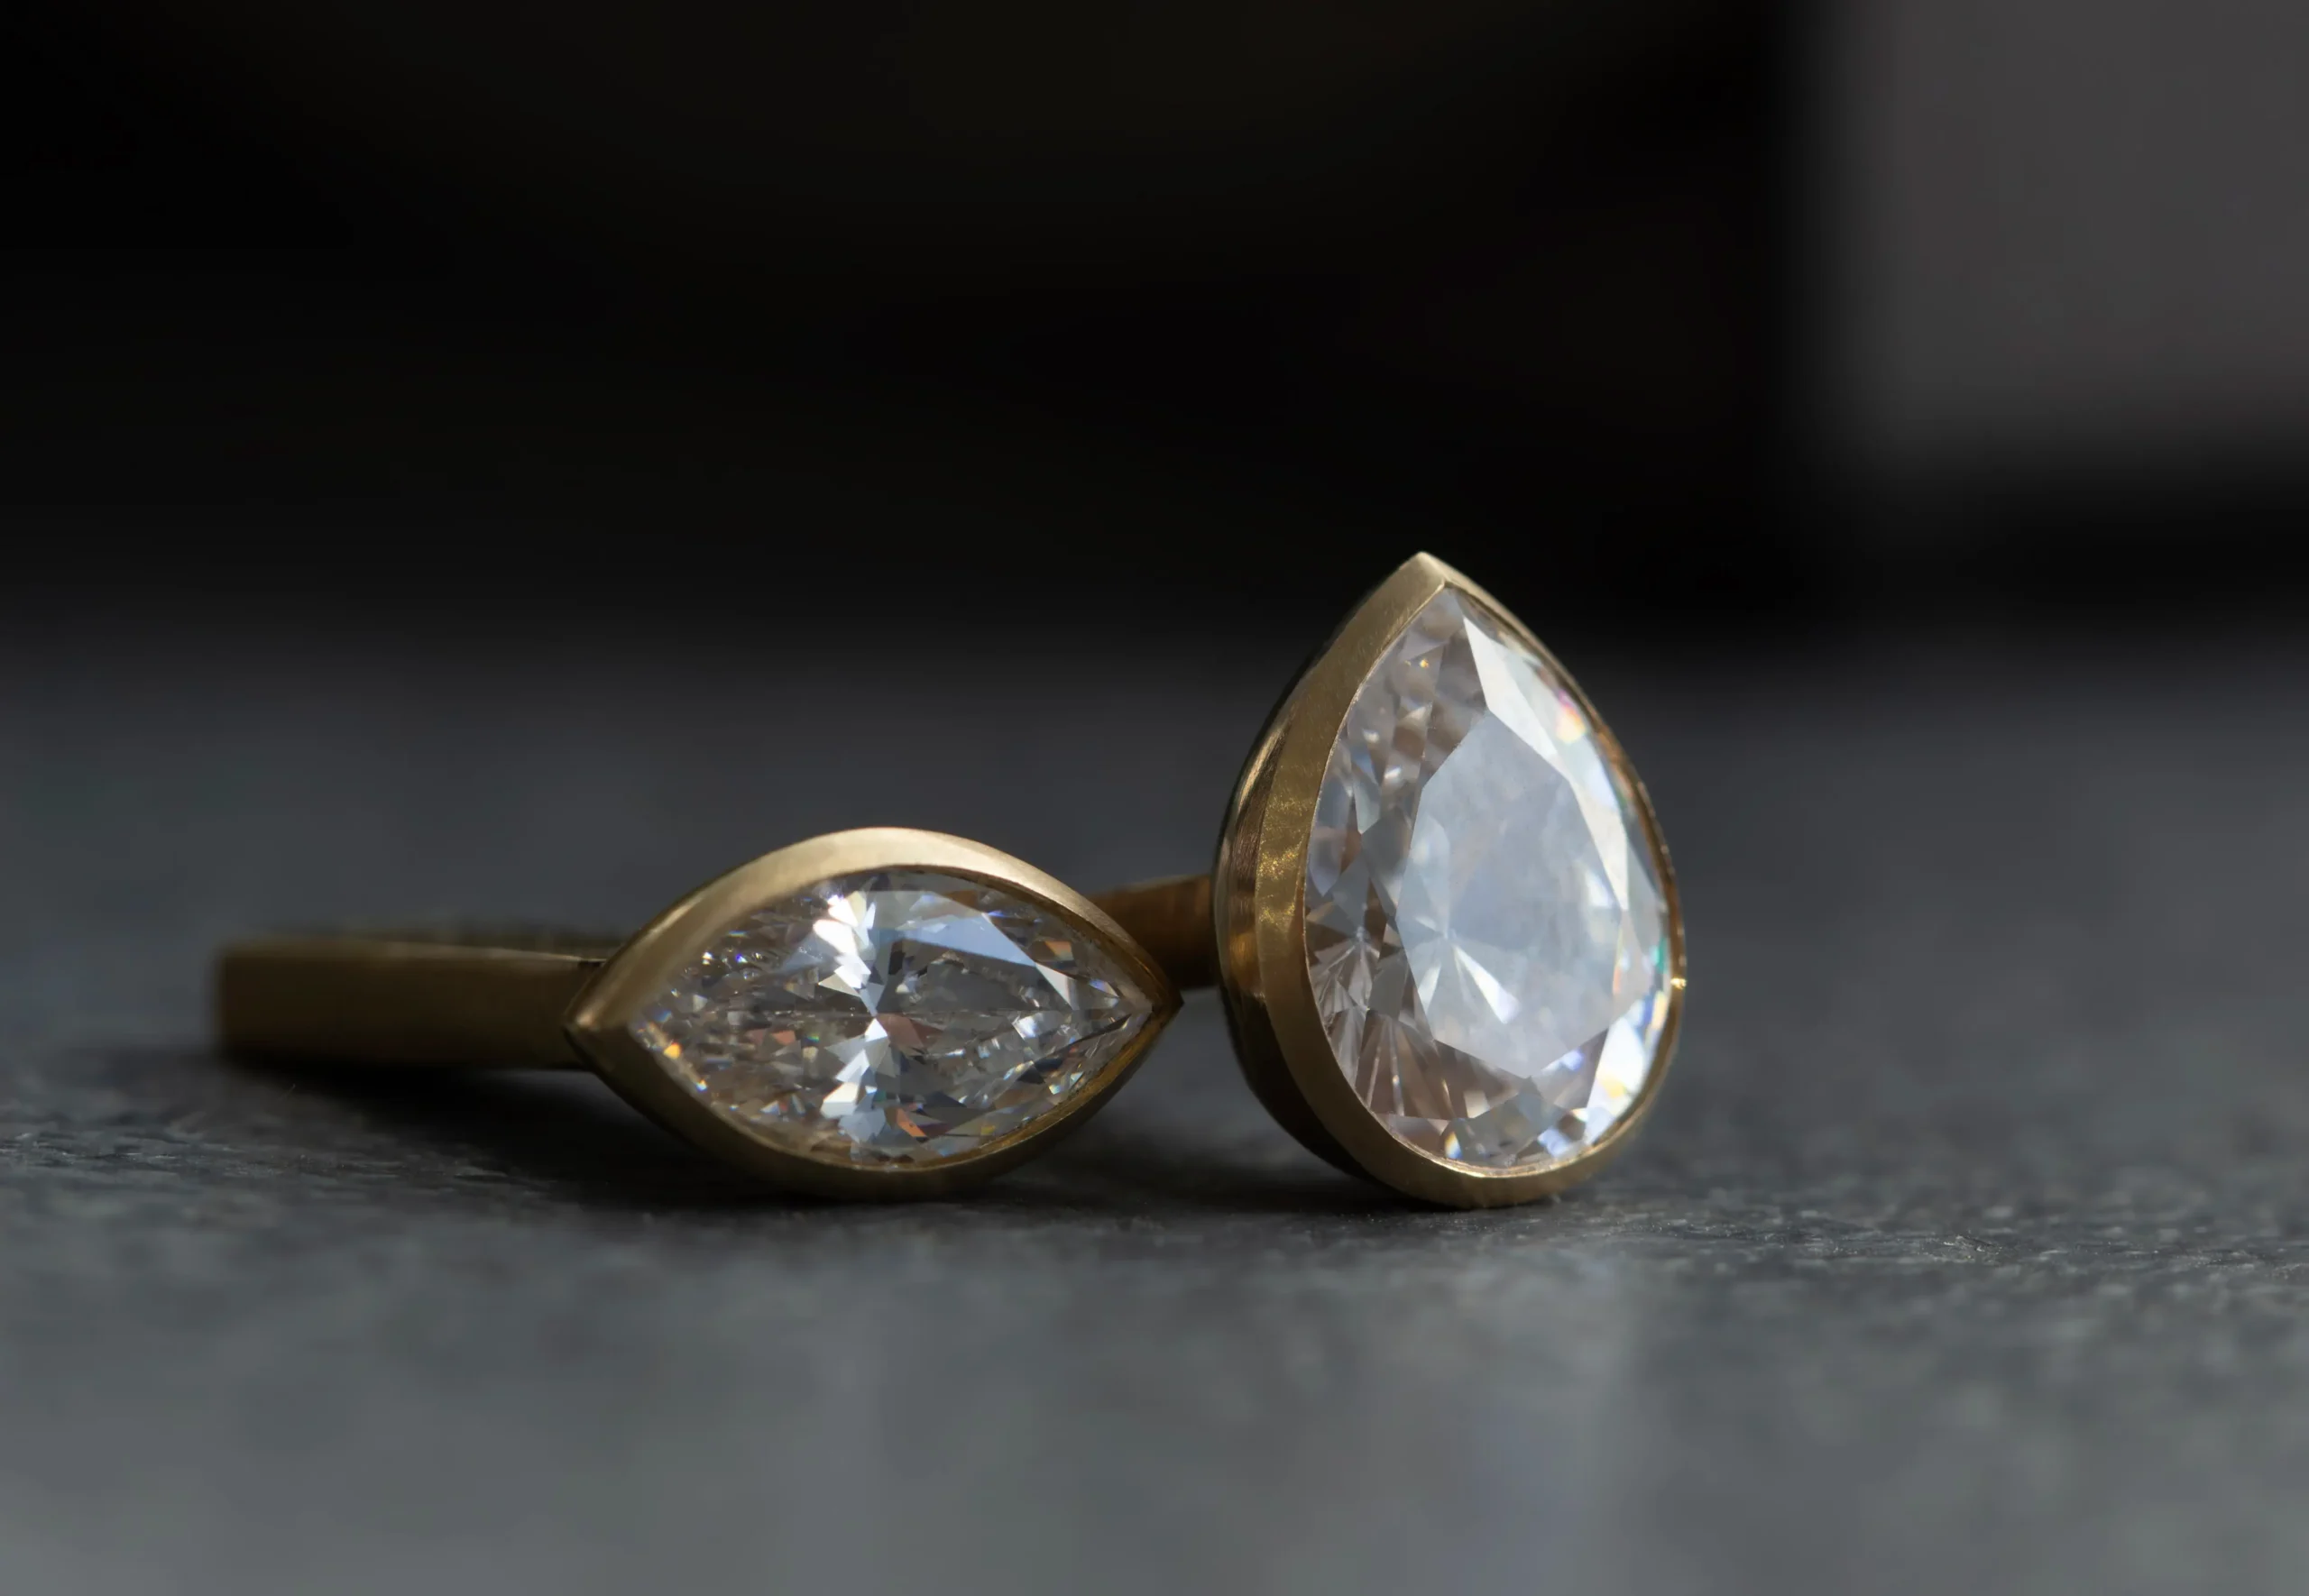
Il battuto, conosciuto anche come bezel setting, è una delle tecniche di incastonatura più antiche utilizzate in gioielleria.
Oggi viene impiegato principalmente quando si desidera proteggere una pietra, conferire maggiore robustezza al design del gioiello o garantire una maggiore solidità all’incastonatura.
Il principio consiste nel deformare progressivamente il metallo del castone fino a portarlo sopra il bordo della pietra, bloccandola in posizione in modo stabile e sicuro.
Sebbene il principio sia relativamente semplice, ottenere un’incastonatura equilibrata, resistente ed esteticamente pulita richiede precisione, sensibilità e una buona conoscenza del comportamento del metallo e delle gemme.
1. Preparazione della sede
La metodologia di preparazione dipende sempre dalla forma e dalle caratteristiche della pietra. ma l’aspetto più importante è creare una sede che permetta alla pietra di appoggiarsi correttamente, distribuendo il peso e le pressioni in modo equilibrato. Allo stesso tempo, deve rimanere una quantità sufficiente di metallo sopra la cintura, che verrà successivamente utilizzata per la battitura.
Apertura e profondità della sede
Per prima cosa si apre la sede seguendo il contorno esterno della pietra.
Successivamente, utilizzando una fresa tonda o altri utensili adeguati alla geometria della gemma, si lavora progressivamente in profondità fino a permettere alla pietra di entrare senza sforzo.
È fondamentale evitare sia un accoppiamento eccessivamente stretto sia uno spazio troppo ampio tra la cintura della pietra e le pareti interne del castone.
Una sede corretta deve consentire alla pietra di entrare facilmente, mantenendo però un posizionamento preciso e stabile.
Lettura dei punti di contatto
Durante questa fase bisogna imparare a osservare e interpretare i segni che la pietra lascia sul metallo.
Alcune punte, faccette o irregolarità del taglio possono entrare in contatto con le pareti interne, creando punti di resistenza.
Questi contatti si manifestano spesso attraverso piccoli segni lucidi o punti localizzati sulla superficie metallica interna del castone.
Saper leggere questi segni è una competenza fondamentale dell’incastonatore.
Quando si individua un punto di contatto indesiderato, è necessario rimuovere selettivamente il metallo in quella zona, senza allargare inutilmente tutta la sede.
Le pareti interne devono risultare regolari, lisce e prive di sporgenze che possano esercitare pressioni localizzate sulla gemma.
2. Preparazione delle pareti del castone
Una volta completata la sede e raggiunta la profondità corretta, si può procedere con una leggera riduzione dello spessore delle pareti esterne del castone.
Questa operazione permette di facilitare la successiva deformazione del metallo durante la battitura, ma è importante non assottigliare eccessivamente le pareti.
◊ Un castone ben realizzato deve conservare uno spessore sufficiente per:
◊ Proteggere la pietra dagli urti esterni.
◊ Garantire stabilità e resistenza nel tempo.
◊ Consentire una battitura progressiva e controllata.
◊ Permettere la successiva pulizia delle superfici.
◊ Lasciare materiale sufficiente per realizzare un taglio lucido preciso e uniforme.
L’obiettivo non è rendere il metallo il più sottile possibile, ma trovare lo spessore corretto per ottenere protezione, lavorabilità e qualità estetica.
3. Tecnica della battitura
La battitura segue una metodologia precisa. Non si tratta semplicemente di spingere il metallo contro la pietra, ma di controllarne progressivamente lo spostamento, mantenendo costante l’equilibrio delle pressioni.
Stabilizzazione della pietra
La prima operazione consiste nel fermare la pietra nella sua sede.
Si comincia lavorando su punti diametralmente opposti o speculari, in modo da mantenere l’orientamento della gemma ed evitare spostamenti indesiderati.
La battitura deve procedere in modo ordinato, ruotando progressivamente il gioiello e distribuendo il lavoro lungo il perimetro.
In questa prima fase, il battitore può lavorare con un’inclinazione indicativa di circa 45°, intervenendo dalla zona inferiore della parete verso il bordo superiore.
Lo scopo iniziale non è chiudere completamente il castone, ma avvicinare il metallo alla pietra in modo graduale e uniforme.
Chiusura progressiva del castone
Quando la pietra è sufficientemente abbracciata dal metallo e comincia a essere ferma ed stabile, si può procedere con una battitura più continua. I movimenti devono essere fluidi e controllati, evitando di concentrare ripetutamente la forza su un unico punto.
La direzione del lavoro segue una progressione lineare verso la pietra.
Si parte dalla zona più lontana dalla gemma, vicino alla base della parete, e si avanza progressivamente verso il bordo superiore.
Durante questa progressione, l’inclinazione dell’utensile diventa gradualmente più verticale.
Questo permette di accompagnare il metallo verso la pietra, fino a portarlo sopra la corona della pietra e bloccare definitivamente la gemma nella sua posizione.
Il metallo deve essere spostato progressivamente, senza esercitare pressioni eccessive o improvvise.
Una buona battitura non dipende dalla forza applicata, ma dalla capacità di controllare la direzione, la distribuzione e la progressione della deformazione del metallo.
4. Pulizia e rifinitura esterna
Terminata la battitura, la superficie del castone presenterà inevitabilmente piccoli segni e deformazioni provocati dall’azione del battitore.
Per ripristinare la geometria e la qualità delle superfici si possono utilizzare:
◊ Lime di precisione.
◊ Carte abrasive di differenti granulometrie.
◊ Gommini abrasivi.
◊ Altri utensili di finitura adatti alla forma del gioiello.
L’obiettivo è eliminare i segni della lavorazione, uniformare le superfici e recuperare la pulizia delle linee originali del castone.
Durante questa fase bisogna prestare particolare attenzione a non rimuovere troppo materiale.
La rifinitura deve migliorare l’aspetto dell’incastonatura senza comprometterne la resistenza strutturale.
5. Il taglio lucido
Il taglio lucido rappresenta una delle fasi finali più importanti per la qualità estetica dell’incastonatura.
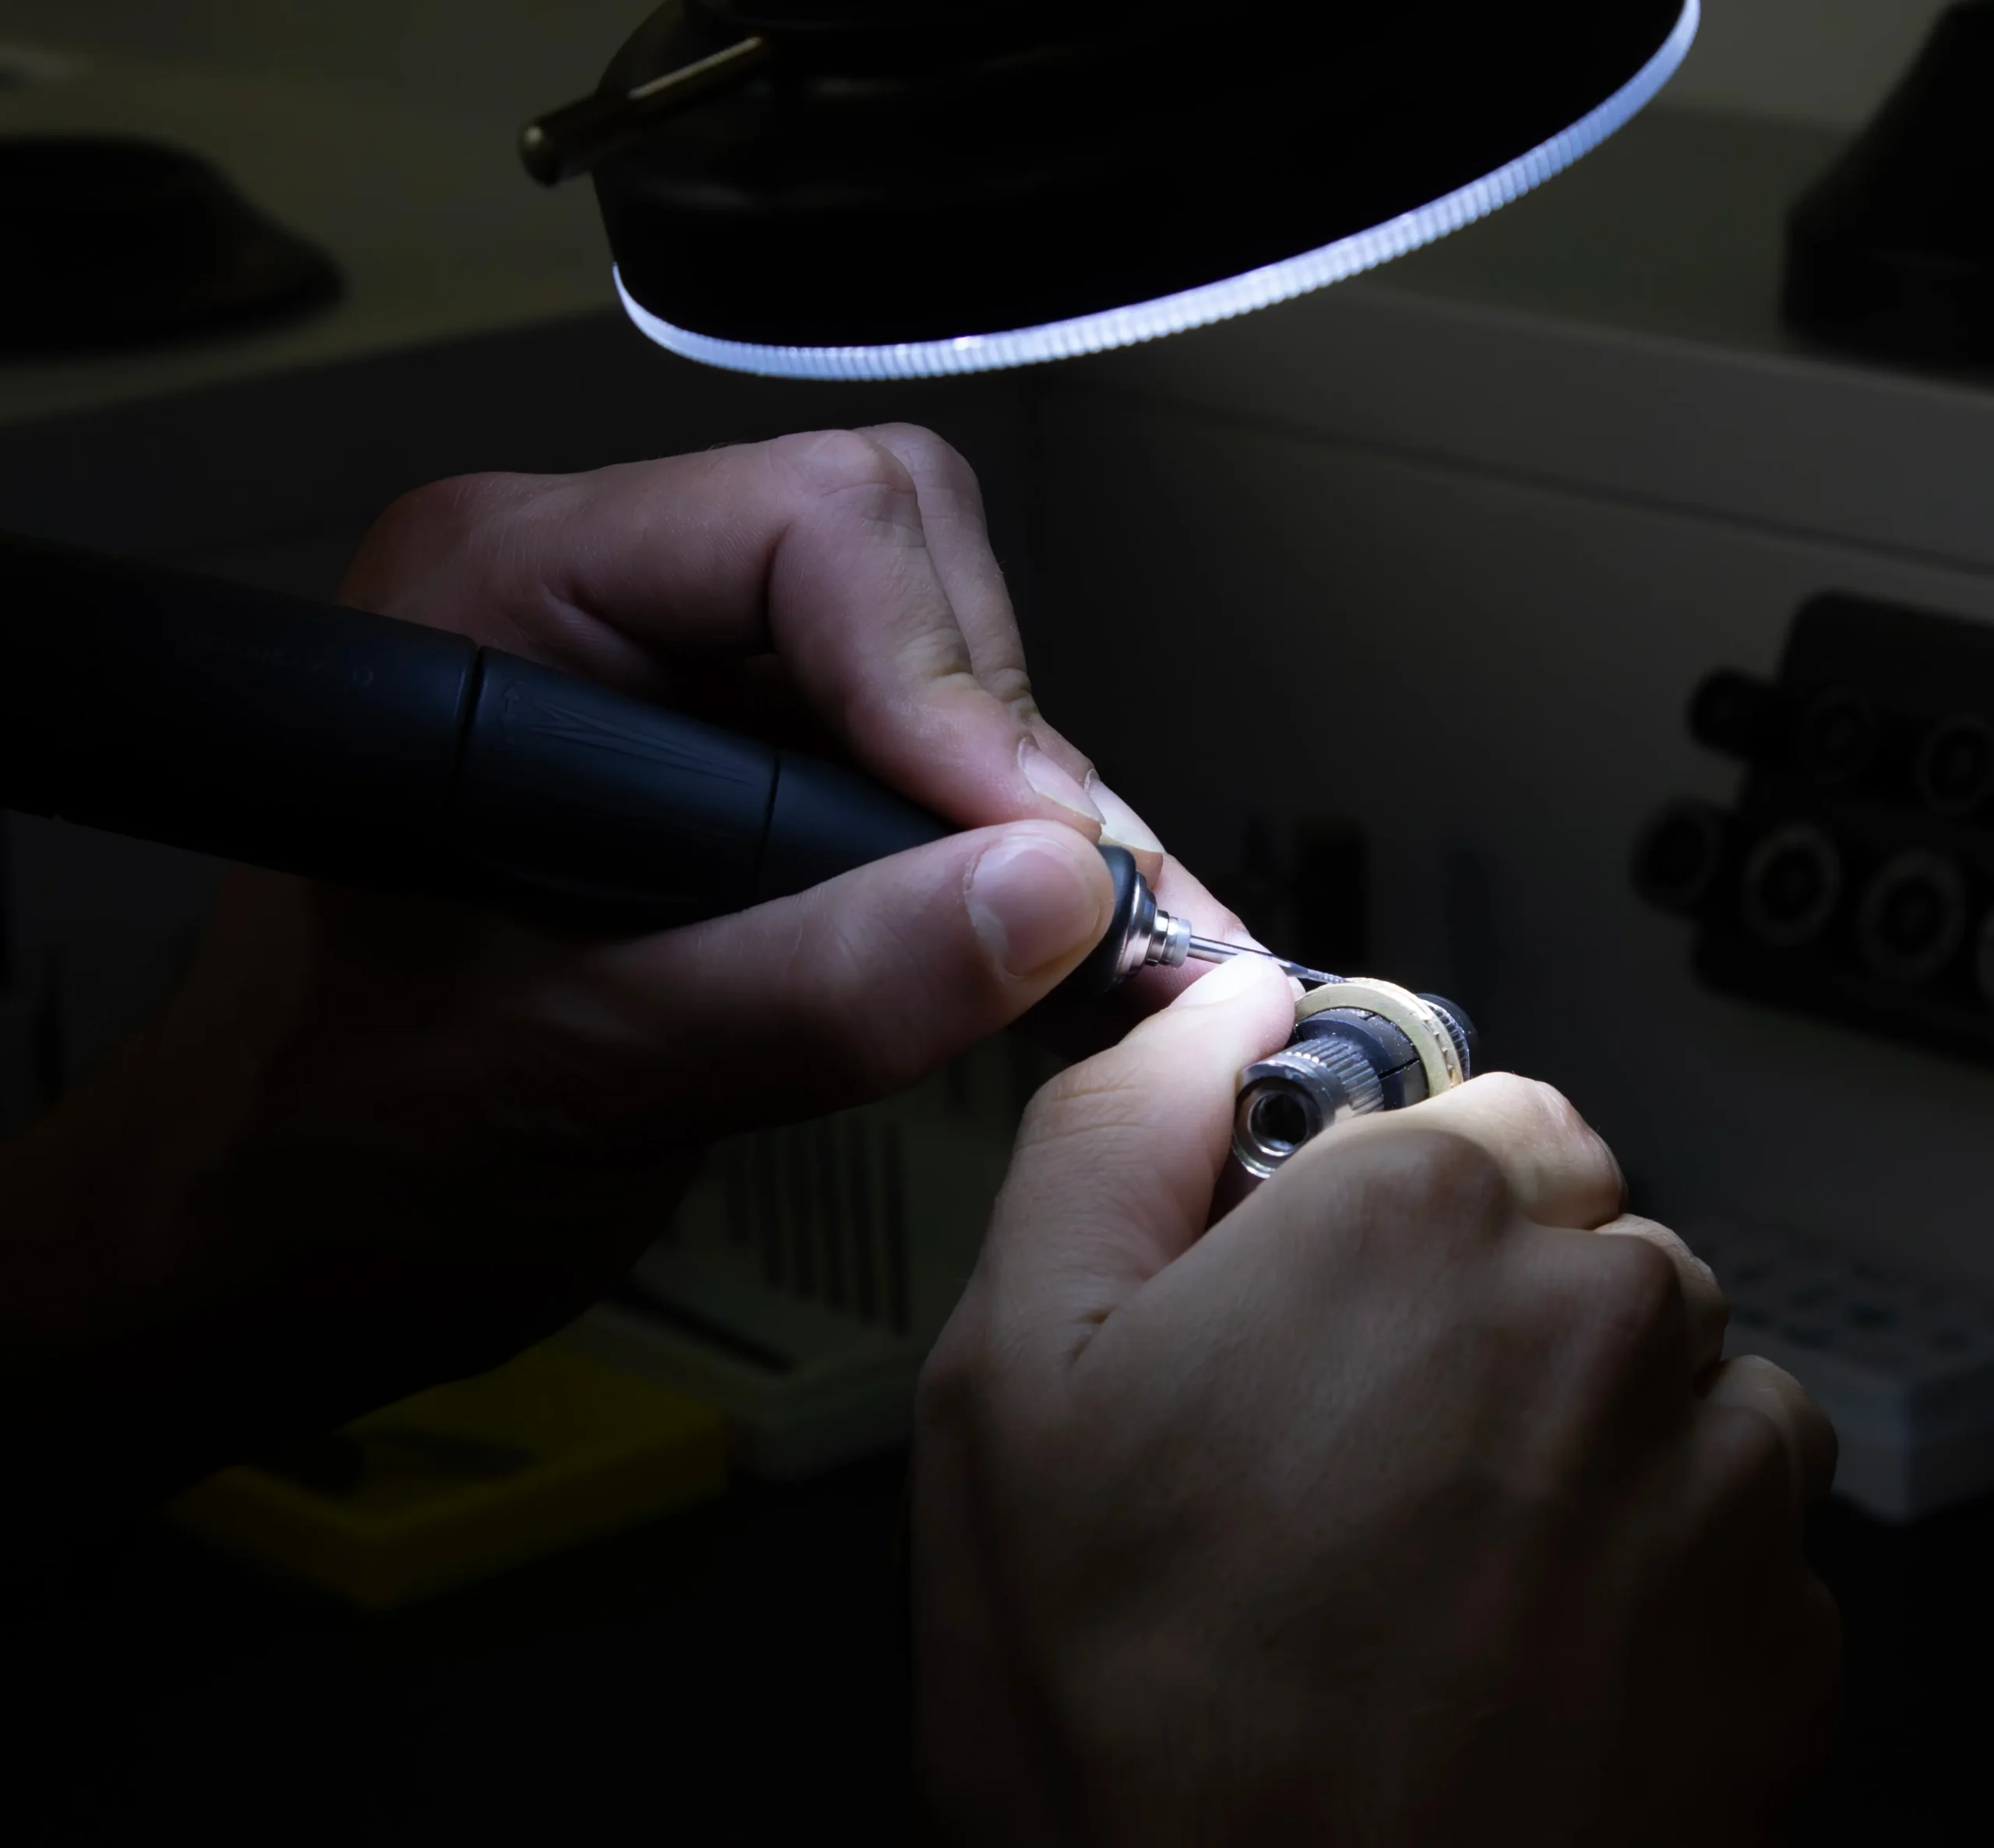
Può essere eseguito utilizzando un bulino manuale oppure un sistema di incisione assistita, come il graver pneumatico.
Il suo scopo è rifinire con precisione il bordo interno del metallo a contatto con la pietra.
Attraverso un taglio controllato si crea una superficie sottile, regolare e lucida, che segue il perimetro della gemma.
Questa superficie riflette la luce, valorizza visivamente la pietra e conferisce all’incastonatura un aspetto più definito e professionale.
Il taglio lucido permette inoltre di evidenziare la qualità del lavoro precedente.
Eventuali irregolarità nella pressione della battitura, nello spessore delle pareti o nella preparazione della sede possono diventare particolarmente visibili durante questa fase.
Per questo motivo, il taglio lucido non deve essere considerato soltanto una decorazione finale, ma anche una verifica della precisione dell’intera incastonatura.
6. Rischi ed errori più comuni
Pareti troppo sottili
Se il metallo viene assottigliato eccessivamente durante la preparazione, la successiva pulizia può ridurre ulteriormente lo spessore del castone. Il risultato è una struttura più fragile, che potrebbe deformarsi o deteriorarsi nel tempo, riducendo la protezione della pietra.
Sede irregolare
Se la sede non viene preparata correttamente, la pietra può appoggiarsi soltanto su alcuni punti del padiglione. Durante la battitura, questa distribuzione irregolare delle pressioni può generare tensioni localizzate.
In presenza di punti di appoggio particolarmente critici, tali tensioni possono provocare scheggiature o fratture della gemma.
Pressione eccessiva sulla cintura
La cintura è una delle zone più delicate da considerare durante la preparazione della sede.
Se il metallo presenta sporgenze o punti di contatto non corretti, la battitura può concentrare una pressione eccessiva su aree molto piccole. Il rischio aumenta quando si lavora con pietre fragili, con inclusioni critiche o con cinture particolarmente sottili.
In questi casi, una pressione mal distribuita può causare scheggiature.
Sede troppo larga
Quando la sede è eccessivamente aperta, rimane troppo spazio tra la pietra e le pareti del castone.
Questo obbliga l’incastonatore a spostare una quantità maggiore di metallo per raggiungere la gemma.
Il risultato può essere una deformazione eccessiva delle pareti, una chiusura irregolare o una perdita di solidità.
Pareti troppo spese
Se la pietra viene posizionata troppo in profondità, rimane una quantità eccessiva di metallo sopra la cintura.
Questo rende la battitura più lenta e impegnativa, perché richiede uno spostamento maggiore del materiale.
Inoltre, aumenta il rischio di deformazioni irregolari e di pressioni inutili sulla pietra.
Battitura non uniforme
Una distribuzione irregolare dei colpi può creare zone in cui il metallo esercita una pressione maggiore e altre in cui la chiusura risulta insufficiente. Queste differenze possono diventare evidenti durante la realizzazione del taglio lucido.
Un bordo che presenta altezze, spessori o linee irregolari spesso rivela problemi nelle fasi precedenti.
Il battuto è una tecnica apparentemente semplice, ma la sua corretta esecuzione richiede una notevole capacità di osservazione e controllo. La vera difficoltà non consiste nel chiudere il metallo sopra una pietra, ma nel farlo mantenendo un equilibrio costante tra geometria, pressione, spessore e profondità.
Un’incastonatura di qualità nasce soprattutto da una sede preparata correttamente e da una battitura eseguita con precisione.
Il metallo deve adattarsi alla pietra, non essere la pietra a sopportare gli errori di preparazione del metallo.
Vieni a imparare questa tecnica nella nostra scuola, dove potrai approfondire ogni fase del processo, dalla preparazione della sede alla rifinitura finale, attraverso la pratica e l’esperienza diretta.